Análisis de cuellos de botella: cómo encontrar qué limita el flujo del proceso
Encuentra la restricción de capacidad. Comprueba el flujo completo.
En esta página
El análisis de cuellos de botella identifica el paso o recurso que limita cuánto puede producir un flujo de trabajo. Cuando el trabajo llega más deprisa de lo que ese paso puede procesar, puede acumularse una cola antes de él mientras los pasos posteriores esperan resultados.
El objetivo no es que todos los pasos sean igual de rápidos. Es identificar dónde una mayor capacidad efectiva o fiabilidad podría mejorar el rendimiento del proceso completo.
¿Qué es el análisis de cuellos de botella?
Un cuello de botella es una restricción del flujo global. En un proceso secuencial sencillo, donde cada unidad comparable pasa por todos los pasos necesarios, una primera aproximación útil es:
Capacidad del proceso ≈ capacidad del paso necesario con menor capacidad.
Si cuatro pasos procesan 15, 8, 12 y 10 trabajos comparables por hora, el límite de capacidad del proceso es de unos 8 trabajos por hora. Las finalizaciones reales pueden ser menores y la demanda puede limitar la producción antes de alcanzar esa capacidad.
Trata el mínimo como un posible cuello de botella, no como un diagnóstico verificado. Confirma las condiciones operativas y observa qué ocurre realmente.

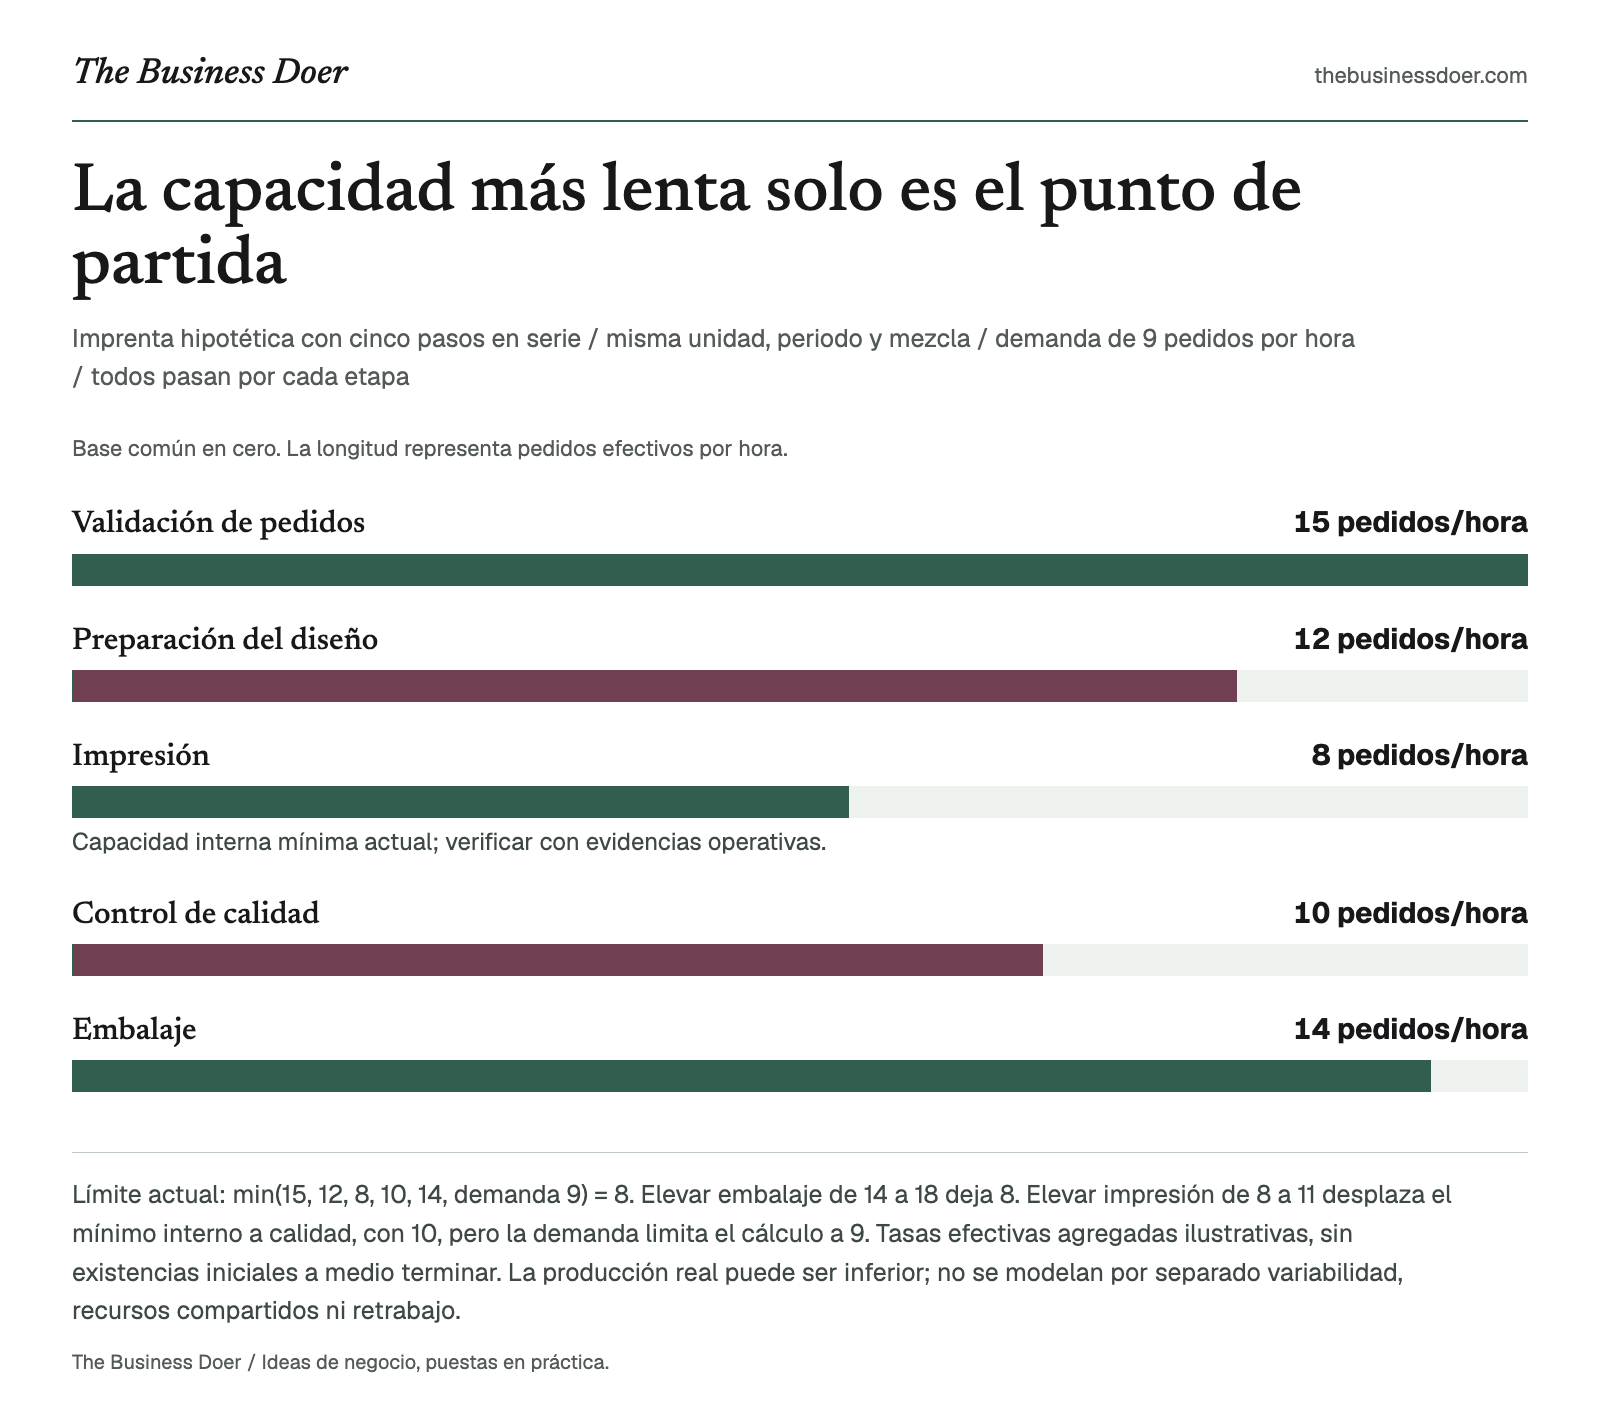
Referencia visual. Límite actual: min(15, 12, 8, 10, 14, demanda 9) = 8. Elevar embalaje de 14 a 18 deja 8. Elevar impresión de 8 a 11 desplaza el mínimo interno a calidad, con 10, pero la demanda limita el cálculo a 9. Tasas efectivas agregadas ilustrativas, sin existencias iniciales a medio terminar. La producción real puede ser inferior; no se modelan por separado variabilidad, recursos compartidos ni retrabajo.
Versión en texto
Imprenta hipotética con cinco pasos en serie / misma unidad, periodo y mezcla / demanda de 9 pedidos por hora / todos pasan por cada etapa
- Validación de pedidos
- 15 pedidos/hora
- Preparación del diseño
- 12 pedidos/hora
- Impresión
- 8 pedidos/hora. Capacidad interna mínima actual; verificar con evidencias operativas.
- Control de calidad
- 10 pedidos/hora
- Embalaje
- 14 pedidos/hora
¿Por qué es importante?
Acelerar un paso que ya es rápido puede mejorar su métrica local sin aumentar la producción total. Quizá solo genere más trabajo esperando al siguiente paso.
El análisis centra la atención en la restricción que importa al flujo completo. Ayuda a plantear decisiones de personal o equipos, investigar retrasos recurrentes y comprobar si una mejora ha trasladado el paso limitante a otro lugar.
Cómo funciona el análisis de cuellos de botella
Define el proceso y la unidad de trabajo
Elige un inicio y un final claros. Define qué recorre el proceso: un pedido, reparación, solicitud o petición de un cliente. Un diagrama SIPOC puede establecer los límites generales antes de medir en detalle.
Concreta la combinación de trabajos. Diez pedidos de impresión sencillos no equivalen a diez trabajos complejos. Si el trabajo varía considerablemente, separa grupos pertinentes o utiliza una medida común adecuada de carga antes de comparar capacidades.
Mide la capacidad efectiva de cada paso
Utiliza la misma unidad y periodo para todos los pasos. Para un recurso que procesa una unidad cada vez:
Capacidad = tiempo de procesamiento disponible ÷ tiempo de procesamiento por unidad.
Con 60 minutos productivos y 6 minutos por pedido comparable, la tasa sencilla es de 10 pedidos por hora. Si realmente solo hay 48 minutos disponibles, la misma tarea permite 8 por hora. Aclara qué base temporal utilizas.
Registra las pérdidas normales por preparación, paradas, retrabajo, personal y requisitos de calidad cuando afecten a la estimación. No restes de nuevo una pérdida si la tasa medida ya la incluye. La hoja admite tasas comparables de capacidad efectiva; no calcula estas pérdidas por separado.
Compara capacidad, demanda y evidencias del flujo
El paso necesario con menor capacidad es el primer candidato que investigar. Compáralo con la demanda y observa colas, finalizaciones reales, tiempo perdido y esperas posteriores durante un periodo definido.
Una cola por sí sola no es una prueba. El trabajo por lotes, una interrupción temporal, una aprobación pendiente o una combinación distinta de productos pueden crearla. Una utilización alta también necesita contexto: una máquina ocupada produciendo el trabajo equivocado quizá no explique el retraso del cliente.
Prueba una mejora y vuelve a medir
Investiga tiempo perdido, retrabajo, traspasos, personal o capacidad adicional en el paso candidato. Preserva la seguridad, el mantenimiento necesario y la calidad.
Mide el proceso completo tras el cambio, no solo la actividad de ese paso. Puede aparecer un nuevo mínimo interno o convertirse la demanda en el límite más estricto. Utiliza un ciclo PDCA para estructurar una pequeña prueba antes de comprometerte con una inversión importante.
Ejemplo resuelto: cinco pasos en una imprenta
Ejemplo hipotético. Una pequeña imprenta de trabajos personalizados procesa pedidos comparables mediante cinco pasos secuenciales necesarios. La demanda es de 9 pedidos por hora. Las cifras siguientes son datos didácticos inventados, no rendimiento observado ni referencias del sector.

Taller ilustrativo de impresión personalizada. La escena no documenta las capacidades del ejemplo ni los resultados de un negocio real.
| Paso necesario | Capacidad efectiva, pedidos/hora |
|---|---|
| Validación del pedido | 15 |
| Preparación del diseño | 12 |
| Impresión | 8 |
| Control de calidad | 10 |
| Embalaje | 14 |
Supón la misma unidad de producción, periodo de trabajo y combinación; todos los pedidos necesitan todos los pasos y no hay existencias iniciales de pedidos parcialmente terminados. Estas tasas agregadas ya representan la disponibilidad operativa supuesta. No se modelan por separado los conflictos entre recursos compartidos, la variación aleatoria, los defectos ni el retrabajo.
La impresión es el mínimo de capacidad interna, con 8 pedidos/hora. En este modelo sencillo:
Límite de producción condicionado por la demanda = min(15, 12, 8, 10, 14, demanda 9) = 8 pedidos/hora.
Si siguen llegando 9 pedidos y la impresión completa sistemáticamente 8, sin cancelaciones, desvíos ni otros cambios, aproximadamente un pedido adicional por hora queda esperando para pasar por impresión. Es un desequilibrio de flujo condicionado, no una predicción de la longitud real de la cola ni del tiempo de espera.
Mejorar el paso equivocado cambia poco
Supón que el embalaje mejora de 14 a 18 pedidos/hora. La impresión sigue admitiendo solo 8. Tanto el mínimo de capacidad interna como el límite condicionado por la demanda permanecen en 8 pedidos/hora.
El cambio en embalaje podría tener otros beneficios, pero no eleva el límite de producción de extremo a extremo de este modelo.
Mejorar la impresión desplaza el mínimo interno
Ahora supón que reducir las pérdidas de preparación eleva la capacidad de impresión de 8 a 11. El nuevo mínimo interno es el control de calidad, con 10 pedidos/hora.
Sin embargo, la demanda sigue siendo solo de 9. El cálculo de producción pasa a ser:
min(15, 12, 11, 10, 14, demanda 9) = 9 pedidos/hora.
El límite de capacidad del proceso sube de 8 a 10, mientras que el límite de producción condicionado por la demanda sube de 8 a 9. Ninguna cifra garantiza producción real, ventas adicionales o beneficio. El control de calidad es el siguiente candidato de capacidad interna, pero la demanda es más restrictiva bajo los supuestos actuales.
Si después la demanda aumenta a 12 sin cambios en las capacidades mejoradas, el control de calidad fijaría el límite sencillo de producción en 10. Indica siempre qué supuestos de demanda y capacidad respaldan la conclusión.
¿Cuándo conviene utilizarlo?
Utiliza este análisis cuando el trabajo se acumule repetidamente, aumenten los plazos, crezca la demanda, los equipos estén ocupados sin finalizar más trabajos o te plantees añadir personal o equipos.
No supongas que todo retraso es un problema de capacidad. Si la preocupación real es un defecto no verificado, una demanda poco clara, una política o una aprobación externa, investígala en lugar de forzarla dentro de un modelo sencillo de tasa de producción.
¿Cómo interpretar el resultado?
Un primer diagnóstico útil responde a tres preguntas:
- ¿Dónde está la posible restricción de capacidad?
- ¿Qué evidencias operativas la conectan con el flujo total?
- ¿Cambiarla mejoraría el resultado importante, dadas la demanda y otras limitaciones?
La teoría de las restricciones es más amplia que este ejercicio de identificación: también orienta cómo aprovechar la restricción, coordinar el resto del trabajo en torno a ella, aumentar la capacidad cuando haga falta y repetir. Una empresa con capacidad productiva libre aún puede estar limitada por demanda, aprobaciones, efectivo o competencias.
Tras verificar una restricción de capacidad, un diagrama de Ishikawa puede organizar posibles causas del bajo rendimiento. El diagrama no demuestra por sí mismo las causas ni identifica el cuello de botella.
Cuello de botella frente a tarea más larga
La duración de la tarea por sí sola puede engañar. Una tarea de 10 minutos con tres recursos paralelos realmente independientes y plenamente disponibles tiene una capacidad combinada sencilla de 18 unidades/hora. Una tarea de 6 minutos con un solo recurso de ese tipo admite solo 10.
La comparación presupone trabajo comparable y ausencia de un recurso limitante compartido. La hoja requiere la capacidad efectiva agregada de cada paso, no el tiempo de tarea de un trabajador. No sumes como independientes recursos que compiten por la misma máquina, aprobaciones o materiales.
Errores habituales y limitaciones
- Mejorar un paso no limitante y esperar que aumente la producción total.
- Tratar la velocidad máxima teórica como capacidad efectiva.
- Ignorar la demanda o confundir un límite de capacidad con la producción medida.
- Considerar una cola o un equipo ocupado como prueba sin comprobar el flujo.
- Suponer que el cuello de botella no puede moverse o pasar por alto mínimos empatados.
- Aumentar la velocidad perjudicando la calidad, el mantenimiento o las condiciones seguras de trabajo.
Los flujos reales pueden tener llegadas variables, rutas distintas, lotes, recursos compartidos y combinaciones cambiantes. La regla sencilla del mínimo es una primera evaluación de pasos secuenciales comparables, no una simulación de colas, un optimizador de personal ni un diagnóstico causal. En particular, no calcula tiempos de espera. Usa observación y un modelo adecuado antes de una gran inversión.
Ponlo en práctica: revisión de cuellos de botella en 25 minutos
Elige un flujo recurrente con entre tres y seis pasos necesarios. Define sus límites, unidad de producción, periodo y combinación. Registra la demanda, la capacidad agregada realista de cada paso y lo observado realmente sobre colas, tiempo perdido o esperas posteriores. Señala con honestidad las estimaciones y mediciones ausentes.
Compara el mínimo interno con la demanda. Después prueba un cambio hipotético de capacidad manteniendo constantes los demás datos. Termina con una hipótesis de mejora, una medida del resultado del proceso completo, salvaguardas de calidad y seguridad y un punto de revisión. El resultado útil es un candidato junto a un plan de medición, no permiso para comprar equipos.
Usa producción comparable en una sola ruta secuencial. Todos los pasos deben procesar la misma unidad, periodo y combinación. Los decimales son tasas de capacidad, no pedidos parcialmente terminados.
- Name step 1.
- Paso 1: Enter a capacity or demand amount.
- Name step 2.
- Paso 2: Enter a capacity or demand amount.
- Name step 3.
- Paso 3: Enter a capacity or demand amount.
- Demand: Enter a capacity or demand amount.
- Record the common output unit and period.
- Confirm comparable serial capacities and the model assumptions before calculating.
- Límites del proceso: registra las evidencias o lo que falta.
- Evidencias de demanda: registra las evidencias o lo que falta.
- Contexto de observación y base de capacidad: record the evidence or what is missing.
- Paso 1 evidence / flow observation: record the evidence or what is missing.
- Paso 2 evidence / flow observation: record the evidence or what is missing.
- Paso 3 evidence / flow observation: record the evidence or what is missing.
- Hipótesis de mejora
- Medida del proceso completo y salvaguardas
- Punto de revisión y responsable
Lista rápida de comprobación
Conclusión
Encuentra la restricción que limita todo el flujo, no simplemente la tarea que parece más lenta. Compara capacidades efectivas de forma coherente, comprueba la demanda y verifica el candidato con evidencias operativas.
Después prueba un cambio concreto y vuelve a medir. Mejorar un paso puede desplazar el mínimo interno sin convertirlo en la restricción activa del negocio.