Anàlisi de colls d'ampolla: com trobar què limita el flux del procés
Troba la restricció de capacitat. Comprova el flux complet.
En aquesta pàgina
L'anàlisi de colls d'ampolla identifica el pas o recurs que limita quant pot produir un flux de treball. Quan la feina arriba més de pressa del que aquell pas pot processar, s'hi pot acumular una cua abans mentre els passos posteriors esperen resultats.
L'objectiu no és que tots els passos siguin igual de ràpids. És identificar on una capacitat efectiva o fiabilitat més grans podrien millorar el rendiment del procés complet.
Què és l'anàlisi de colls d'ampolla?
Un coll d'ampolla és una restricció del flux global. En un procés seqüencial senzill, en què cada unitat comparable passa per tots els passos necessaris, una primera aproximació útil és:
Capacitat del procés ≈ capacitat del pas necessari amb menys capacitat.
Si quatre passos processen 15, 8, 12 i 10 feines comparables per hora, el límit de capacitat del procés és d'unes 8 feines per hora. Les finalitzacions reals poden ser menors i la demanda pot limitar la producció abans d'assolir aquesta capacitat.
Tracta el mínim com un possible coll d'ampolla, no com un diagnòstic verificat. Confirma les condicions operatives i observa què passa realment.

Referència visual. Límit actual: min(15, 12, 8, 10, 14, demanda 9) = 8. Elevar embalatge de 14 a 18 deixa 8. Elevar impressió de 8 a 11 desplaça el mínim intern a qualitat, amb 10, però la demanda limita el càlcul a 9. Taxes efectives agregades il·lustratives, sense existències inicials a mig acabar. La producció real pot ser inferior; no es modelen per separat variabilitat, recursos compartits ni reelaboració.
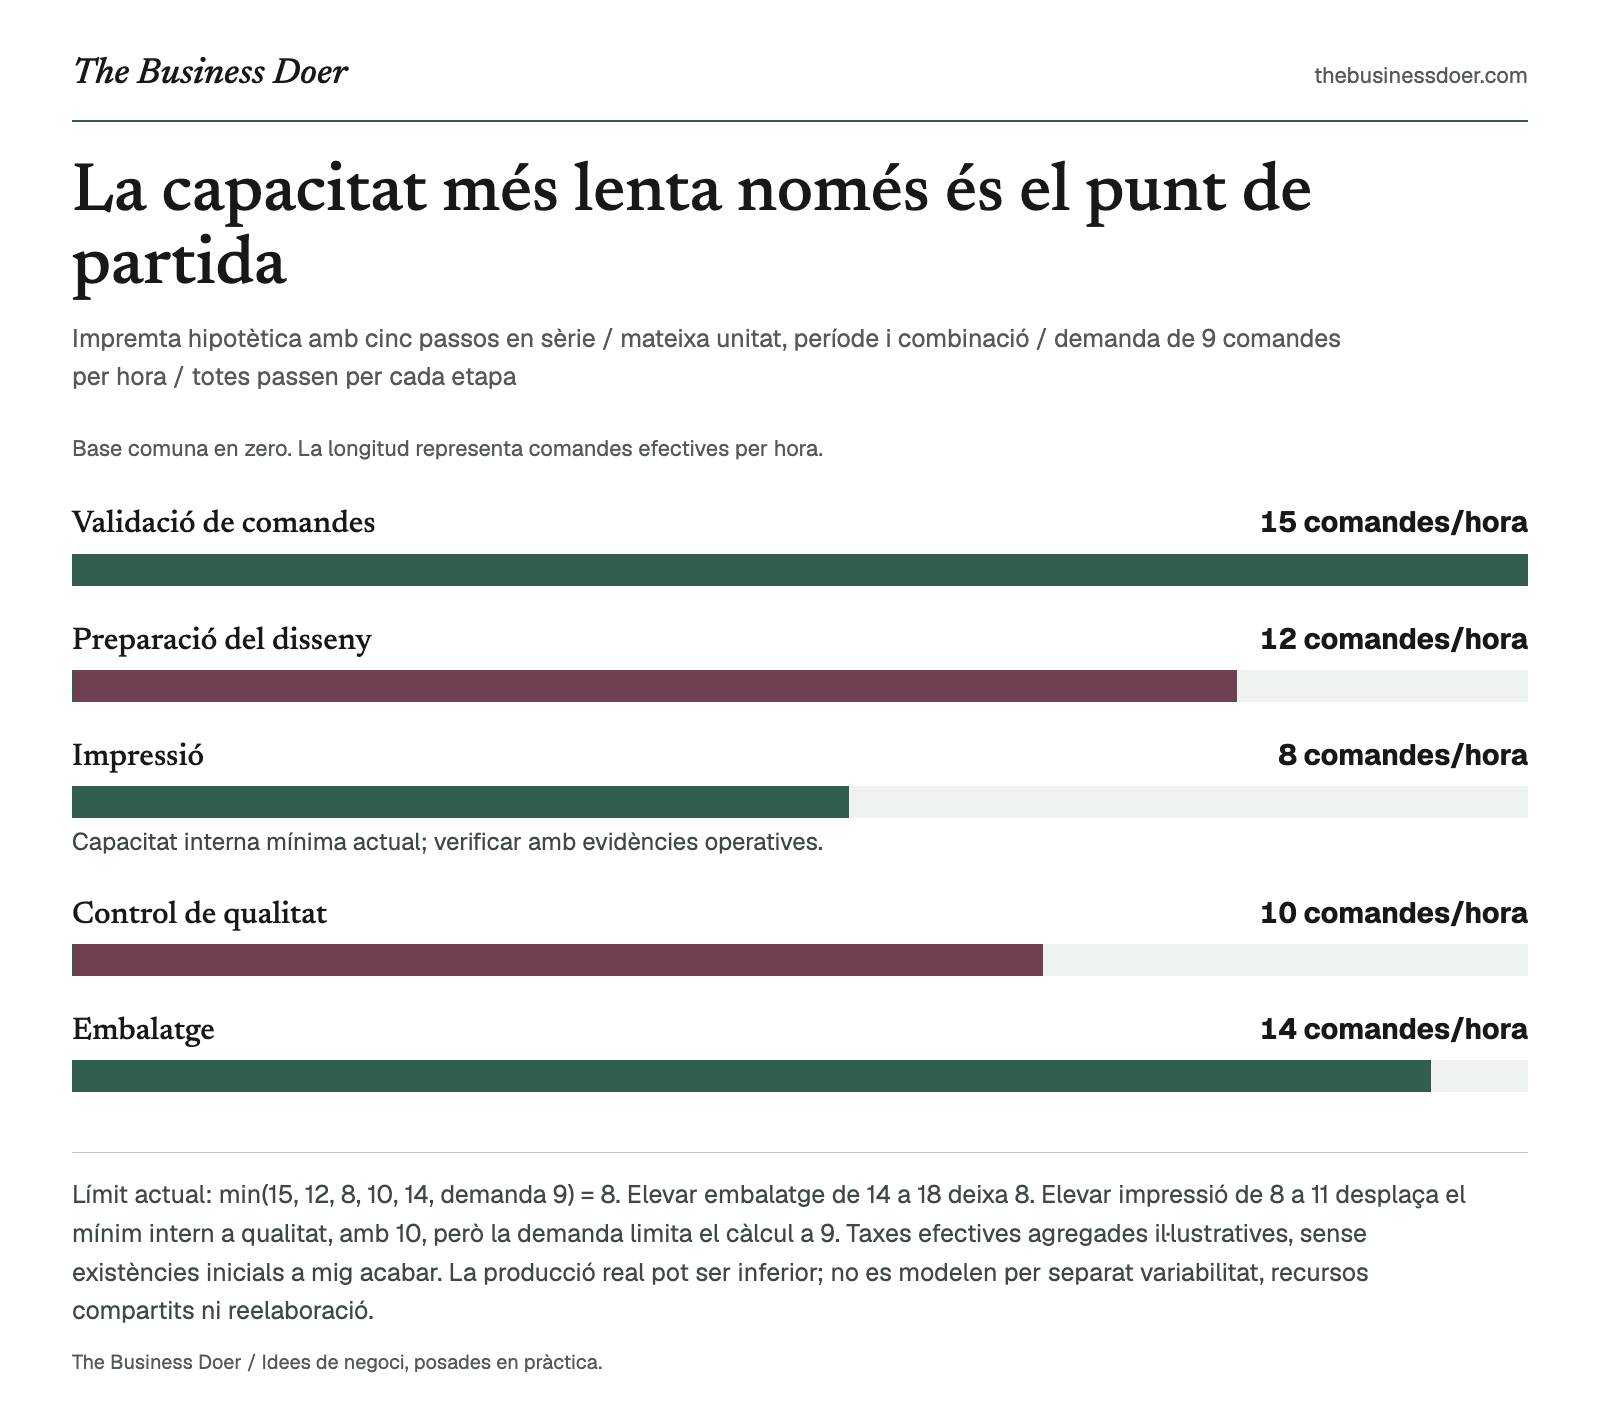
Versió en text
Impremta hipotètica amb cinc passos en sèrie / mateixa unitat, període i combinació / demanda de 9 comandes per hora / totes passen per cada etapa
- Validació de comandes
- 15 comandes/hora
- Preparació del disseny
- 12 comandes/hora
- Impressió
- 8 comandes/hora. Capacitat interna mínima actual; verificar amb evidències operatives.
- Control de qualitat
- 10 comandes/hora
- Embalatge
- 14 comandes/hora
Per què és important?
Accelerar un pas que ja és ràpid pot millorar-ne la mètrica local sense augmentar la producció total. Potser només genera més feina esperant el pas següent.
L'anàlisi centra l'atenció en la restricció que importa al flux complet. Ajuda a plantejar decisions de personal o equipament, investigar retards recurrents i comprovar si una millora ha traslladat el pas limitant a un altre lloc.
Com funciona l'anàlisi de colls d'ampolla
Defineix el procés i la unitat de treball
Tria un inici i un final clars. Defineix què recorre el procés: una comanda, reparació, sol·licitud o petició d'un client. Un diagrama SIPOC pot establir els límits generals abans de mesurar en detall.
Concreta la combinació de feines. Deu comandes d'impressió senzilles no equivalen a deu feines complexes. Si la feina varia considerablement, separa grups pertinents o utilitza una mesura comuna adequada de càrrega abans de comparar capacitats.
Mesura la capacitat efectiva de cada pas
Fes servir la mateixa unitat i període per a tots els passos. Per a un recurs que processa una unitat cada vegada:
Capacitat = temps de processament disponible ÷ temps de processament per unitat.
Amb 60 minuts productius i 6 minuts per comanda comparable, la taxa senzilla és de 10 comandes per hora. Si realment només hi ha 48 minuts disponibles, la mateixa tasca en permet 8 per hora. Aclareix quina base temporal fas servir.
Registra les pèrdues normals per preparació, aturades, reelaboració, personal i requisits de qualitat quan afectin l'estimació. No restis una pèrdua una altra vegada si la taxa mesurada ja la inclou. El full admet taxes comparables de capacitat efectiva; no calcula aquestes pèrdues per separat.
Compara capacitat, demanda i evidències del flux
El pas necessari amb menys capacitat és el primer candidat per investigar. Compara'l amb la demanda i observa cues, finalitzacions reals, temps perdut i esperes posteriors durant un període definit.
Una cua per si sola no és una prova. El treball per lots, una interrupció temporal, una aprovació pendent o una combinació diferent de productes poden crear-ne una. Una utilització alta també necessita context: una màquina ocupada produint la feina equivocada potser no explica el retard del client.
Prova una millora i torna a mesurar
Investiga temps perdut, reelaboració, traspassos, personal o capacitat addicional en el pas candidat. Preserva la seguretat, el manteniment necessari i la qualitat.
Mesura el procés complet després del canvi, no només l'activitat d'aquell pas. Pot aparèixer un mínim intern nou o esdevenir la demanda el límit més estricte. Fes servir un cicle PDCA per estructurar una petita prova abans de comprometre't amb una inversió important.
Exemple resolt: cinc passos en una impremta
Exemple hipotètic. Una petita impremta de feines personalitzades processa comandes comparables mitjançant cinc passos seqüencials necessaris. La demanda és de 9 comandes per hora. Les xifres següents són dades didàctiques inventades, no rendiment observat ni referències del sector.

Taller il·lustratiu d’impressió personalitzada. L’escena no documenta les capacitats de l’exemple ni els resultats d’un negoci real.
| Pas necessari | Capacitat efectiva, comandes/hora |
|---|---|
| Validació de la comanda | 15 |
| Preparació del disseny | 12 |
| Impressió | 8 |
| Control de qualitat | 10 |
| Embalatge | 14 |
Suposa la mateixa unitat de producció, període de treball i combinació; totes les comandes necessiten tots els passos i no hi ha existències inicials de comandes parcialment acabades. Aquestes taxes agregades ja representen la disponibilitat operativa suposada. No es modelen per separat els conflictes entre recursos compartits, la variació aleatòria, els defectes ni la reelaboració.
La impressió és el mínim de capacitat interna, amb 8 comandes/hora. En aquest model senzill:
Límit de producció condicionat per la demanda = min(15, 12, 8, 10, 14, demanda 9) = 8 comandes/hora.
Si continuen arribant 9 comandes i la impressió en completa sistemàticament 8, sense cancel·lacions, desviacions ni altres canvis, aproximadament una comanda addicional per hora queda esperant per passar per impressió. És un desequilibri de flux condicionat, no una predicció de la llargada real de la cua ni del temps d'espera.
Millorar el pas equivocat canvia poc
Suposa que l'embalatge millora de 14 a 18 comandes/hora. La impressió continua admetent-ne només 8. Tant el mínim de capacitat interna com el límit condicionat per la demanda es mantenen en 8 comandes/hora.
El canvi d'embalatge podria tenir altres beneficis, però no eleva el límit de producció d'extrem a extrem d'aquest model.
Millorar la impressió desplaça el mínim intern
Ara suposa que reduir les pèrdues de preparació eleva la capacitat d'impressió de 8 a 11. El mínim intern nou és el control de qualitat, amb 10 comandes/hora.
Tanmateix, la demanda continua sent només de 9. El càlcul de producció passa a ser:
min(15, 12, 11, 10, 14, demanda 9) = 9 comandes/hora.
El límit de capacitat del procés puja de 8 a 10, mentre que el límit de producció condicionat per la demanda puja de 8 a 9. Cap xifra no garanteix producció real, vendes addicionals o benefici. El control de qualitat és el candidat següent de capacitat interna, però la demanda és més restrictiva sota els supòsits actuals.
Si després la demanda augmenta a 12 sense canvis en les capacitats millorades, el control de qualitat fixaria el límit senzill de producció en 10. Indica sempre quins supòsits de demanda i capacitat avalen la conclusió.
Quan convé fer-la servir?
Fes servir aquesta anàlisi quan la feina s'acumuli repetidament, augmentin els terminis, creixi la demanda, els equips estiguin ocupats sense acabar més feines o et plantegis afegir personal o equipament.
No suposis que qualsevol retard és un problema de capacitat. Si la preocupació real és un defecte no verificat, una demanda poc clara, una política o una aprovació externa, investiga-la en lloc de forçar-la dins d'un model senzill de taxa de producció.
Com s'ha d'interpretar el resultat?
Un primer diagnòstic útil respon a tres preguntes:
- On és la possible restricció de capacitat?
- Quines evidències operatives la connecten amb el flux total?
- Canviar-la milloraria el resultat important, ateses la demanda i les altres limitacions?
La teoria de les restriccions és més àmplia que aquest exercici d'identificació: també orienta com aprofitar la restricció, coordinar la resta de la feina al seu voltant, augmentar la capacitat quan calgui i repetir. Una empresa amb capacitat productiva lliure encara pot estar limitada per demanda, aprovacions, efectiu o competències.
Després de verificar una restricció de capacitat, un diagrama d'Ishikawa pot organitzar possibles causes del baix rendiment. El diagrama no demostra per si mateix les causes ni identifica el coll d'ampolla.
Coll d'ampolla i tasca més llarga
La durada de la tasca per si sola pot enganyar. Una tasca de 10 minuts amb tres recursos paral·lels realment independents i plenament disponibles té una capacitat combinada senzilla de 18 unitats/hora. Una tasca de 6 minuts amb un sol recurs d'aquest tipus n'admet només 10.
La comparació pressuposa feina comparable i absència d'un recurs limitant compartit. El full requereix la capacitat efectiva agregada de cada pas, no el temps de tasca d'un treballador. No sumis com a independents recursos que competeixen per la mateixa màquina, aprovacions o materials.
Errors habituals i limitacions
- Millorar un pas no limitant i esperar que augmenti la producció total.
- Tractar la velocitat màxima teòrica com a capacitat efectiva.
- Ignorar la demanda o confondre un límit de capacitat amb la producció mesurada.
- Considerar una cua o un equip ocupat com a prova sense comprovar el flux.
- Suposar que el coll d'ampolla no es pot moure o passar per alt mínims empatats.
- Augmentar la velocitat perjudicant la qualitat, el manteniment o les condicions segures de treball.
Els fluxos reals poden tenir arribades variables, rutes diferents, lots, recursos compartits i combinacions canviants. La regla senzilla del mínim és una primera avaluació de passos seqüencials comparables, no una simulació de cues, un optimitzador de personal ni un diagnòstic causal. En particular, no calcula temps d'espera. Fes servir observació i un model adequat abans d'una gran inversió.
Posa-ho en pràctica: revisió de colls d'ampolla en 25 minuts
Tria un flux recurrent amb entre tres i sis passos necessaris. Defineix-ne els límits, la unitat de producció, el període i la combinació. Registra la demanda, la capacitat agregada realista de cada pas i què s'ha observat realment sobre cues, temps perdut o esperes posteriors. Assenyala amb honestedat les estimacions i les mesures absents.
Compara el mínim intern amb la demanda. Després prova un canvi hipotètic de capacitat mantenint constants les altres dades. Acaba amb una hipòtesi de millora, una mesura del resultat del procés complet, salvaguardes de qualitat i seguretat i un punt de revisió. El resultat útil és un candidat amb un pla de mesurament, no permís per comprar equipament.
Utilitza producció comparable en una sola ruta seqüencial. Tots els passos han de processar la mateixa unitat, període i combinació. Els decimals són taxes de capacitat, no comandes parcialment acabades.
- Name step 1.
- Pas 1: Enter a capacity or demand amount.
- Name step 2.
- Pas 2: Enter a capacity or demand amount.
- Name step 3.
- Pas 3: Enter a capacity or demand amount.
- Demand: Enter a capacity or demand amount.
- Record the common output unit and period.
- Confirm comparable serial capacities and the model assumptions before calculating.
- Límits del procés: registra les evidències o allò que falta.
- Evidències de demanda: registra les evidències o allò que falta.
- Context d'observació i base de capacitat: record the evidence or what is missing.
- Pas 1 evidence / flow observation: record the evidence or what is missing.
- Pas 2 evidence / flow observation: record the evidence or what is missing.
- Pas 3 evidence / flow observation: record the evidence or what is missing.
- Hipòtesi de millora
- Mesura del procés complet i salvaguardes
- Punt de revisió i responsable
Llista ràpida de comprovació
Conclusió
Troba la restricció que limita tot el flux, no simplement la tasca que sembla més lenta. Compara capacitats efectives amb coherència, comprova la demanda i verifica el candidat amb evidències operatives.
Després prova un canvi concret i torna a mesurar. Millorar un pas pot desplaçar el mínim intern sense convertir-lo en la restricció activa del negoci.